Ø25 – Ø65
最常用的直径区间
以一个系列覆盖需求最大的 Ø25.00–65.00 mm。多种尺寸备有库存。
FEATURES
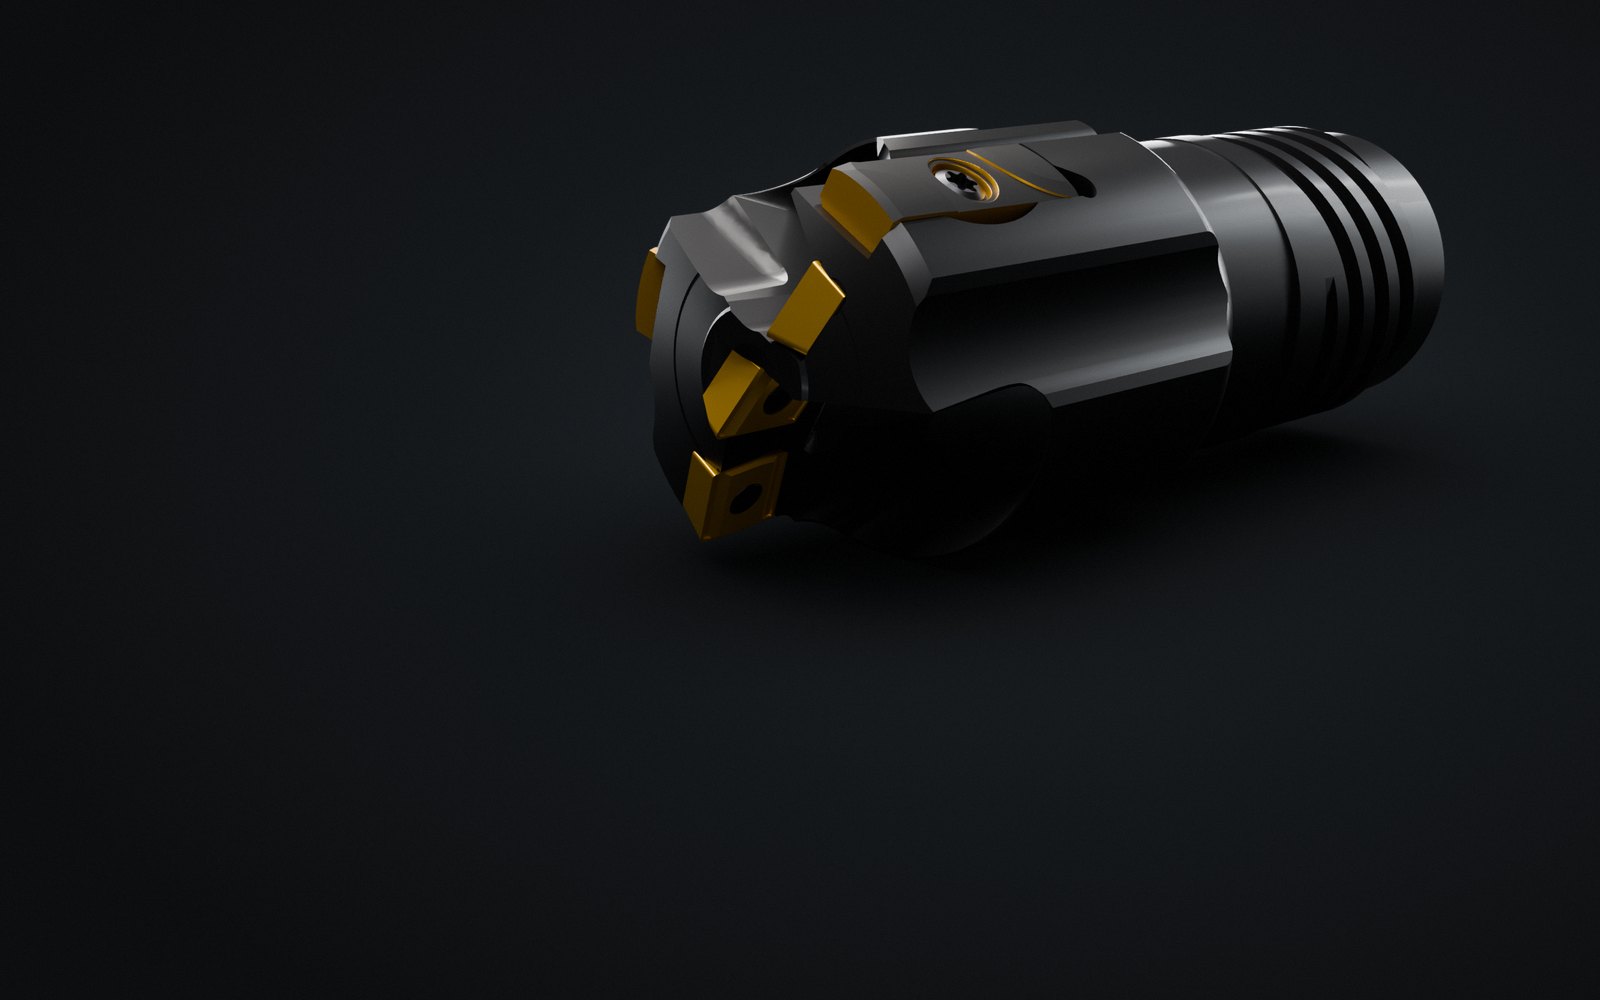
以下为 2026 BTA 解决方案目录所载 800 系列的特点。
以一个系列覆盖需求最大的 Ø25.00–65.00 mm。多种尺寸备有库存。
坚固的结构抑制振动,在深孔中也能保持直线度和加工精度。
优化的排屑通道使钻削过程不堵塞。钻削速度快,效率更高。
适用于高合金钢、难加工材料等多种材料,可用于多个行业。
SPECIFICATIONS
选择加工直径和钻管系统,即可一次显示产品代码、钻管外径、刀片和支撑块。数值以 2026 BTA 解决方案目录原版为准。
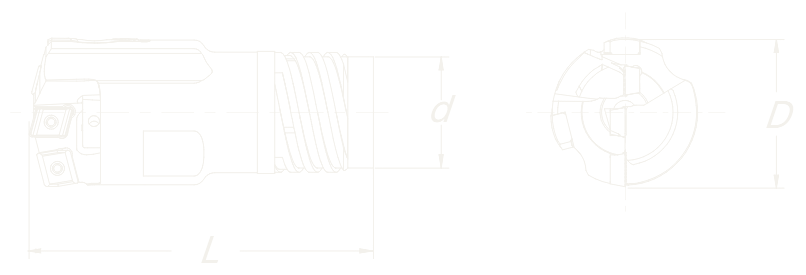
输入直径并点击“查找”,匹配的规格将显示在此处,下方表格中的对应行也会标出。
| 直径范围 Dmm | 钻管外径mm | 产品代码 | dmm | Lmm | 中心 | 内刃 | 外刃 | 支撑块 |
|---|---|---|---|---|---|---|---|---|
| 25.00~26.40 | 22.0 | DHD-03D**.** | 19.5 | 73 | LPMT050308C-G-L | LPMT050308I-G-L | LPET060308P-G-L | LNXT0618-SUP |
| 26.41~28.70 | 24.0 | DHD-04D**.** | 21 | 74 | LPMT050308C-G-L | LPMT050308I-G-L | LPET060308P-G-L | LNXT0618-SUP |
| 28.71~31.00 | 26.0 | DHD-05D**.** | 23.5 | 75 | LPMT06T308C-G-L | LPMT050308I-G-L | LPET060308P-G-L | LNXT0618-SUP |
| 31.01~33.30 | 28.0 | DHD-06D**.** | 25.5 | 76 | LPMT06T308C-G-L | LPMT06T308I-G-L | LPET08T308P-G-L | LNXT0720-SUP |
| 33.31~36.20 | 30.0 | DHD-07D**.** | 28.0 | 77 | LPMT06T308C-G-L | LPMT06T308I-G-L | LPET08T308P-G-L | LNXT0720-SUP |
| LPMT08T308C-G-L | LPMT08T308I-G-L | |||||||
| 36.21~39.60 | 33.0 | DHD-08D**.** | 30.0 | 89 | LPMT08T308C-G-L | LPMT08T308I-G-L | LPET08T308P-G-L | LNXT0720-SUP |
| LPET09T308P-G-L | ||||||||
| 39.61~43.00 | 36.0 | DHD-09D**.** | 33.0 | 93 | LPMT08T308C-G-L | LPMT08T308I-G-L | LPET09T308P-G-L | LNXT0825-SUP |
| 43.01~47.00 | 39.0 | DHD-10D**.** | 36.0 | 95 | LPMT10T308C-G-L | LPMT08T308I-G-L | LPET09T308P-G-L | LNXT0825-SUP |
| 47.01~51.70 | 43.0 | DHD-11D**.** | 39.0 | 102 | LPMT12T308C-G-L | LPMT08T308I-G-L | LPET09T308P-G-L | LNXT1030-SUP |
| LPMT10T308C-G-L | LPET11T308P-G-L | |||||||
| 51.71~56.20 | 47.0 | DHD-12D**.** | 43.0 | 110 | LPMT10T308C-G-L | LPMT08T308I-G-L | LPET11T308P-G-L | LNXT1030-SUP |
| LPMT12T308I-G-L | LNXT1235-SUP | |||||||
| 56.21~65.00 | 51.0 | DHD-13D**.** | 47.0 | 115 | LPMT10T308C-G-L | LPMT12T308I-G-L | LPET11T308P-G-L | LNXT1235-SUP |
| LPMT12T308C-G-L | ||||||||
| 60.61~65.00 | 57.0 | DHD-13E**.** | 51.0 | 115 | LPMT12T308C-G-L | LPMT12T308I-G-L | LPET11T308P-G-L | LNXT1235-SUP |
| 直径范围 Dmm | 钻管外径mm | 产品代码 | dmm | Lmm | 中心 | 内刃 | 外刃 | 支撑块 |
|---|---|---|---|---|---|---|---|---|
| 25.00~26.40 | 23.5 | E-DHD-03D**.** | 21.0 | 74 | LPMT050308C-G-L | LPMT050308I-G-L | LPET060308P-G-L | LNXT0618-SUP |
| 26.41~28.70 | 26.0 | E-DHD-04D**.** | 23.5 | 75 | LPMT050308C-G-L | LPMT050308I-G-L | LPET060308P-G-L | LNXT0618-SUP |
| 28.71~31.00 | 28.0 | E-DHD-05D**.** | 25.5 | 76 | LPMT06T308C-G-L | LPMT050308I-G-L | LPET060308P-G-L | LNXT0618-SUP |
| 31.01~33.30 | 30.5 | E-DHD-06D**.** | 28.0 | 77 | LPMT06T308C-G-L | LPMT06T308I-G-L | LPET08T308P-G-L | LNXT0720-SUP |
| 33.31~36.20 | 33.0 | E-DHD-07D**.** | 30.0 | 89 | LPMT06T308C-G-L | LPMT06T308I-G-L | LPET08T308P-G-L | LNXT0720-SUP |
| LPMT08T308C-G-L | LPMT08T308I-G-L | |||||||
| 36.21~39.60 | 35.5 | E-DHD-08D**.** | 33.0 | 93 | LPMT08T308C-G-L | LPMT08T308I-G-L | LPET08T308P-G-L | LNXT0720-SUP |
| LPET09T308P-G-L | ||||||||
| 39.61~43.00 | 39.0 | E-DHD-09D**.** | 36.0 | 95 | LPMT08T308C-G-L | LPMT08T308I-G-L | LPET09T308P-G-L | LNXT0825-SUP |
| 43.01~47.00 | 42.5 | E-DHD-10D**.** | 39.0 | 102 | LPMT10T308C-G-L | LPMT08T308I-G-L | LPET09T308P-G-L | LNXT0825-SUP |
| 47.01~51.70 | 46.5 | E-DHD-11D**.** | 43.0 | 110 | LPMT12T308C-G-L | LPMT08T308I-G-L | LPET09T308P-G-L | LNXT1030-SUP |
| LPMT10T308C-G-L | LPET11T308P-G-L | |||||||
| 51.71~56.20 | 51.0 | E-DHD-12D**.** | 47.0 | 115 | LPMT10T308C-G-L | LPMT08T308I-G-L | LPET11T308P-G-L | LNXT1030-SUP |
| LPMT12T308I-G-L | LNXT1235-SUP | |||||||
| 56.21~65.00 | 55.5 | E-DHD-13D**.** | 51.0 | 115 | LPMT10T308C-G-L | LPMT12T308I-G-L | LPET11T308P-G-L | LNXT1235-SUP |
| LPMT12T308C-G-L |
PARTS
钻头由中心、内刃、外刃三片刀片和支撑块组成,均以螺钉固定,可单独更换。
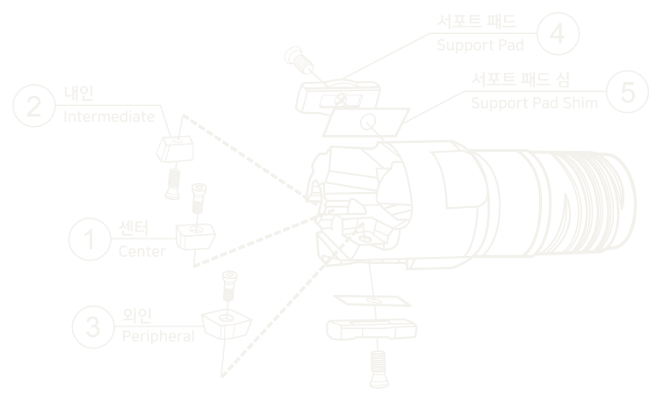
LPMT···C-G-LLPMT···I-G-LLPET···P-G-LLNXT···-SUP800-······| 中心区间mm | 中心 | 内刃区间mm | 内刃 | 外刃区间mm | 外刃 | 支撑块区间mm | 支撑块 |
|---|---|---|---|---|---|---|---|
| 25.00~28.70 | LPMT050308C-G-L | 25.00~31.00 | LPMT050308I-G-L | 25.00~31.00 | LPET060308P-G-L | 25.00~31.00 | LNXT0618-SUP |
| 28.71~33.99 | LPMT06T308C-G-L | 31.01~34.99 | LPMT06T308I-G-L | 31.01~38.99 | LPET08T308P-G-L | 31.01~39.60 | LNXT0720-SUP |
| 34.00~43.00 | LPMT08T308C-G-L | 35.00~54.99 | LPMT08T308I-G-L | 39.00~49.99 | LPET09T308P-G-L | 39.61~47.00 | LNXT0825-SUP |
| 43.01~47.00 | LPMT10T308C-G-L | 55.00~65.00 | LPMT12T308I-G-L | 50.00~65.00 | LPET11T308P-G-L | 47.01~54.99 | LNXT1030-SUP |
| 47.01~49.99 | LPMT12T308C-G-L | — | — | — | — | 55.00~65.00 | LNXT1235-SUP |
| 50.00~57.99 | LPMT10T308C-G-L | — | — | — | — | — | — |
| 58.00~65.00 | LPMT12T308C-G-L | — | — | — | — | — | — |
| 直径范围mm | 中心 | 内刃 | 外刃 | 刀片螺钉螺丝刀 | 支撑块螺钉 | 支撑块螺钉螺丝刀 |
|---|---|---|---|---|---|---|
| 25.00-28.70 | 5513 020-05-M2.2 | 5513 020-05-M2.2 | 5513 020-05-M2.2 | TORX PLUS T-7 | 5513 020-20-M2.5 | TORX PLUS T-7 |
| 28.71-31.00 | 5513 020-34-M2.5 | 5513 020-05-M2.2 | 5513 020-05-M2.2 | TORX PLUS T-7 | 5513 020-20-M2.5 | TORX PLUS T-8 |
| 31.01-39.60 | 5513 020-34-M2.5 | 5513 020-34-M2.5 | 5513 020-34-M2.5 | TORX PLUS T-8 | 416.1-832-M3.0 | TORX PLUS T-9 |
| 39.61-47.00 | 5513 020-34-M2.5 | 5513 020-34-M2.5 | 5513 020-34-M2.5 | TORX PLUS T-8 | 5513 020-16-M3.5 | TORX PLUS T-10 |
| 47.01-65.00 | 5513 020-34-M2.5 | 5513 020-34-M2.5 | 5513 020-34-M2.5 | TORX PLUS T-8 | 416.1-833-M3.5 | TORX PLUS T-10 |
| 支撑块 | 厚度mm | 产品代码 |
|---|---|---|
| LNXT 0618-SUP | 0.02 · 0.03 · 0.05 (各 4 pcs) | 800-060420 |
| LNXT 0720-SUP | 0.02 · 0.03 · 0.05 (各 4 pcs) | 800-070420 |
| LNXT 0825-SUP | 0.02 · 0.03 · 0.05 (各 4 pcs) | 800-080420 |
| LNXT 1030-SUP | 0.02 · 0.03 · 0.05 (各 4 pcs) | 800-100420 |
| LNXT 1235-SUP | 0.02 · 0.03 · 0.05 (各 4 pcs) | 800-120420 |
INSERTS & GRADES
根据工件材料选择第一推荐牌号,加工条件苛刻时使用第二推荐牌号。
| 刀片 | Imm | Wmm | Smm | Rmm |
|---|---|---|---|---|
| LPMT050308C-G,L | 9.87 | 5.56 | 3.18 | 0.8 |
| LPMT06T308C-G,L | 9.87 | 6.35 | 3.97 | 0.8 |
| LPMT08T308C-G,L | 9.87 | 7.94 | 3.97 | 0.8 |
| LPMT10T308C-G,L | 9.87 | 9.53 | 3.97 | 0.8 |
| LPMT12T308C-G,L | 9.87 | 12.7 | 3.97 | 0.8 |
| 刀片 | Imm | Wmm | Smm | Rmm |
|---|---|---|---|---|
| LPMT050308I-G,L | 9.87 | 5.56 | 3.18 | 0.8 |
| LPMT06T308I-G,L | 9.87 | 6.35 | 3.97 | 0.8 |
| LPMT08T308I-G,L | 9.87 | 7.94 | 3.97 | 0.8 |
| LPMT12T308I-G,L | 9.87 | 12.7 | 3.97 | 0.8 |
| 刀片 | Imm | Wmm | Smm | Rmm |
|---|---|---|---|---|
| LPET060308P-G,L | 8.0 | 6.42 | 3.18 | 0.8 |
| LPET08T308P-G,L | 9.0 | 8.62 | 3.97 | 0.8 |
| LPET09T308P-G,L | 9.0 | 9.63 | 3.97 | 0.8 |
| LPET11T308P-G,L | 9.0 | 12.7 | 3.97 | 0.8 |
| 支撑块 | Imm | Wmm | Smm |
|---|---|---|---|
| LNXT0618-SUP | 18 | 6 | 3.0 |
| LNXT0720-SUP | 20 | 7 | 3.5 |
| LNXT0825-SUP | 25 | 8 | 4.5 |
| LNXT1030-SUP | 30 | 10 | 4.5 |
| LNXT1235-SUP | 35 | 12 | 5.5 |
| 工件材料 | 第一推荐牌号 | 第二推荐牌号 |
|---|---|---|
| 钢(P) | HM3 | SM3 |
| 不锈钢(M) | SM3 | IM3 |
| 铸铁(K) | HM3 | SM3 |
| 有色金属(N) | SM3 | IM3 |
| 难加工材料 · 耐热合金(S) | IM3 | SM3 |
| 工件材料 | 第一推荐牌号 | 第二推荐牌号 |
|---|---|---|
| 钢(P) | PM3 | IM3 |
| 不锈钢(M) | IM3 | PM3 |
| 铸铁(K) | PM3 | IM3 |
| 有色金属(N) | IM3 | PM3 |
| 难加工材料 · 耐热合金(S) | IM3 | PM3 |
SYSTEM
产品代码 DHD-□□D
切削液从钻管与孔壁之间压入,切屑在压力推动下经钻管内部排出。切屑不会划伤已加工表面,即使钻得再深,孔也能保持笔直光洁。
产品代码 E-DHD-□□D
送入内外管之间的切削液,一部分向后喷射,由此产生的负压将切屑吸出。无需授油器等密封装置,普通车床和加工中心也能进行深孔加工。
BTA DRILLING LINE-UP
小于 Ø25 选用 GHD,大于 Ø65 选用 LHD、THD。另有通过刀夹调节直径的 500 系列。
请告知工件材料、加工直径、深度和所用设备,我们将为您推荐合适的刀具。