STRAIGHTNESS
直线度与表面粗糙度
实现出色的直线度和表面粗糙度。
FEATURES
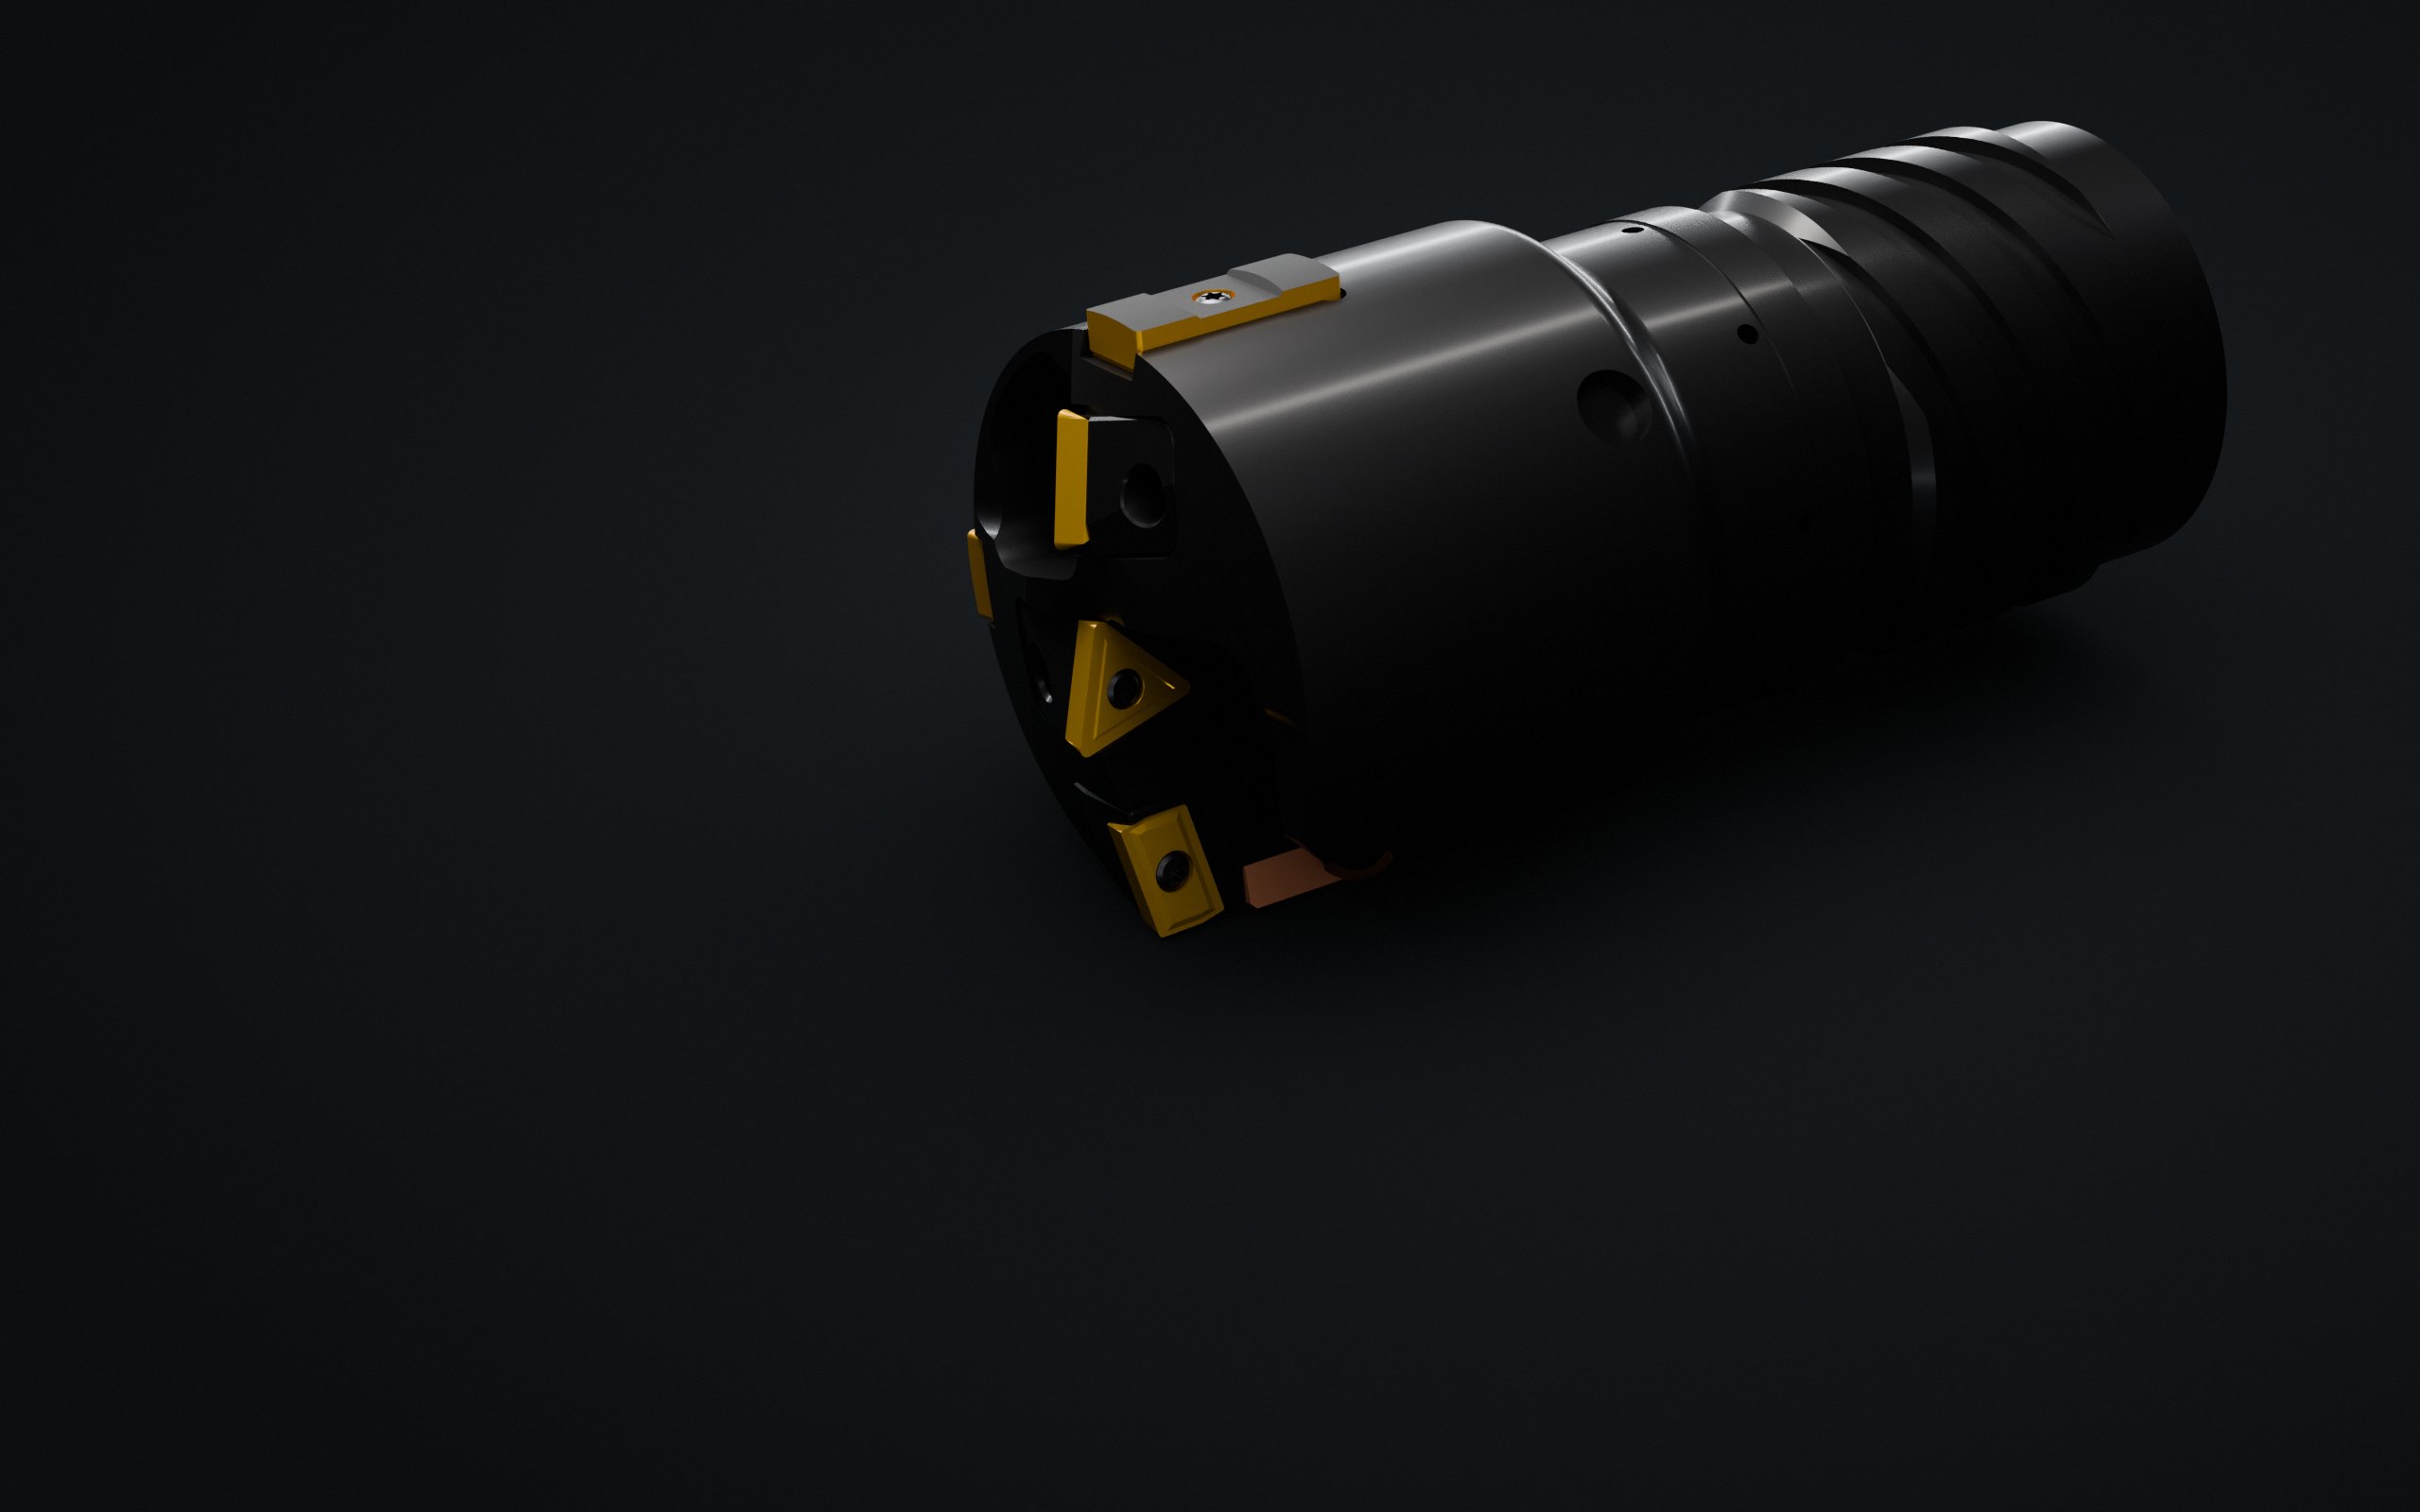
以下为 2026 BTA 解决方案目录所载 T-MAX 424.10 系列的特点。
实现出色的直线度和表面粗糙度。
刀夹式结构,让钻头更具竞争力。
即使在深孔中,切屑也能顺畅排出。
刀片更换简单,作业快捷。
SPECIFICATIONS
订货号中含有直径区间。数值以 2026 BTA 解决方案目录原版为准。
输入直径并点击“查找”,匹配的规格将显示在此处,下方表格中的对应行也会标出。
| 订货号 | 钻管外径mm | dmm | Lmm | 中心刀夹 | 内刃刀夹 | 外刃刀夹 | 支撑块 |
|---|---|---|---|---|---|---|---|
| THD-13D63.50~64.99 | 51.0 | 47.0 | 115 | CTP16-K-L ×1 | CTP16-K-R ×1 | CLP13-K ×1 | 430.32-12D65.0 ×2 |
| LNXT35D065-SUP ×2 | |||||||
| THD-13E63.50~65.00 | 57.0 | 51.0 | 115 | CTP16-K-L ×1 | CTP16-K-R ×1 | CLP13-K ×1 | 430.32-12D65.0 ×2 |
| LNXT35D065-SUP ×2 | |||||||
| THD-14D63.50~65.00 | 56.0 | 52.0 | 150 | CTP16-K-L ×1 | CTP16-K-R ×1 | CLP13-K ×1 | 430.32-12D65.0 ×2 |
| LNXT35D065-SUP ×2 | |||||||
| THD-15D65.01~74.99 | 62.0 | 58.0 | 150 | CTP16-K-L ×1 | CTP16-K-R ×1 | CLP13-K ×1 | 430.32-12D65.0 ×2 |
| LNXT35D065-SUP ×2 | |||||||
| 430.32-12D70.0 ×2 | |||||||
| THD-16D75.00~79.99 | 68.0 | 63.0 | 160 | CTP16-K-L ×1 | CTP16-K-R ×1 | CLP18-K ×1 | 430.32-12D75.0 ×2 |
| LNXT35D075-SUP ×2 | |||||||
| THD-17D80.00~84.99 | 75.0 | 70.0 | 190 | CTP16-K-L ×1 | CTP16-K-R ×1 | CLP18-K ×1 | 430.32-12D80.0 ×2 |
| LNXT35D085-SUP ×2 | |||||||
| THD-17D85.00~88.89 | 75.0 | 70.0 | 190 | CTP16-K-L ×1 | CTP22-K-R ×1 | CLP18-K ×1 | LNXT35D085-SUP ×2 |
| 430.32-12D85.0 ×2 | |||||||
| THD-18D88.90~94.99 | 82.0 | 77.0 | 190 | CTP16-K-L ×1 | CTP22-K-R ×1 | CLP18-K ×1 | 430.32-12D85.0 ×2 |
| LNXT35D085-SUP ×2 | |||||||
| THD-18D95.00~99.99 | 82.0 | 77.0 | 190 | CTP22-K-L ×1 | CTP22-K-R ×1 | CLP18-K ×1 | 430.32-12D90.0 ×2 |
| 430.32-12D95.0 ×2 | |||||||
| THD-19D100.00~107.94 | 94.0 | 89.0 | 195 | CTP22-K-L ×1 | CTP22-K-R ×1 | CLP18-K ×1 | 430.32-16D100.0 ×2 |
| LNXT50D100-SUP ×2 | |||||||
| 430.32-16D105.0 ×2 | |||||||
| THD-19D107.95~114.29 | 94.0 | 89.0 | 195 | CTP16-K-L ×1 | CTP16-K-R ×3 | CLP13-K ×1 | LNXT50D110-SUP ×2 |
| 430.32-16D110.0 ×2 | |||||||
| THD-20D114.30~120.64 | 106.0 | 101.0 | 220 | CTP16-K-L ×1 | CTP16-K-R ×3 | CLP13-K ×1 | 430.32-16D110.0 ×2 |
| CLP13-K ×1 | LNXT50D110-SUP ×2 | ||||||
| CLP18-K ×1 | 430.32-16D115.0 ×2 | ||||||
| THD-20D120.65~124.99 | 106.0 | 101.0 | 220 | CTP16-K-L ×1 | CTP16-K-R ×3 | CLP18-K ×1 | 430.32-16D115.0 ×2 |
| 430.32-16D120.0 ×2 | |||||||
| LNXT50D120-SUP ×2 | |||||||
| THD-21D125.00~139.99 | 118.0 | 113.0 | 220 | CTP16-K-L ×1 | CTP16-K-R ×3 | CLP18-K ×1 | 430.32-16D125.0 ×2 |
| LNXT50D120-SUP ×2 | |||||||
| 430.32-16D130.0 ×2 | |||||||
| LNXT50D130-SUP ×2 | |||||||
| THD-22D140.00~147.99 | 定制 | ||||||
| THD-23D148.00~159.99 / THD-24D160.00~171.99 | 定制 | ||||||
| THD-25D172.00~183.90 | 定制 | ||||||
CARTRIDGES
刀片用螺钉固定在刀夹上,刀夹用螺钉固定在钻头上。
| 刀夹 | 刀片 | Fmm | Lmm | 刀片螺钉 | 刀夹螺钉 | 刀片螺钉螺丝刀 | 刀夹螺钉螺丝刀 |
|---|---|---|---|---|---|---|---|
| CTP16-K-L | TPMT16T312R-K22.K23 | 15.50 | 15.50 | 5513 020-24-M3 | 5513 020-26-M5 | TORX PLUS-T9 | TORX PLUS-T20 |
| CTP22-K-L | TPMT220612R-K22.K23 | 20.80 | 20.80 | 5513 020-25-M4 | 5513 020-26-M5 | TORX PLUS-T15 | TORX PLUS-T20 |
| 刀夹 | 刀片 | Fmm | Lmm | 刀片螺钉 | 刀夹螺钉 | 刀片螺钉螺丝刀 | 刀夹螺钉螺丝刀 |
|---|---|---|---|---|---|---|---|
| CTP16-K-R | TPMT16T312R-K22.K23 | 15.50 | 15.50 | 5513 020-24-M3 | 5513 020-26-M5 | TORX PLUS-T9 | TORX PLUS-T20 |
| CTP22-K-R | TPMT220612R-K22.K23 | 20.80 | 20.80 | 5513 020-25-M4 | 5513 020-26-M5 | TORX PLUS-T15 | TORX PLUS-T20 |
| 刀夹 | 刀片 | Fmm | Lmm | 刀片螺钉 | 刀夹螺钉 | 支撑块螺钉 | 刀片螺钉螺丝刀 |
|---|---|---|---|---|---|---|---|
| CLP13-K | LPMT13T308-K22.K23 | 15.60 | 45.80 | 5513 020-24-M3 | 430.21-825-M6 | 154.3-835-M3.0 | TORX PLUS-T9 |
| CLP18-K | LPMT180608-K22.K23 | 21.00 | 50.80 | 5513 020-25-M4 | 430.21-825-M6 | 154.3-835-M3.0 | TORX PLUS-T15 |
| 直径范围mm | 支撑块螺钉 | 螺丝刀 |
|---|---|---|
| 65.00-99.99 | 5513 020-01-M3.5 | TORX PLUS-T15 |
| 100.00-183.90 | 5513 020-26-M5.0 | TORX PLUS-T20 |
| 刀夹 | 厚度mm | 产品代码 |
|---|---|---|
| CLP13-K | 0.05 · 0.1 · 0.2 · 0.3 · 0.5 (各 4 pcs) | 424-130420 |
| CLP18-K | 0.05 · 0.1 · 0.2 · 0.3 · 0.5 (各 4 pcs) | 424-180420 |
| 支撑块 | 厚度mm | 产品代码 |
|---|---|---|
| LNXT35DXXX-SUP | 0.05 · 0.1 · 0.2 · 0.3 · 0.5 (各 4 pcs) | 0350420 |
| LNXT50DXXX-SUP | 0.05 · 0.1 · 0.2 · 0.3 · 0.5 (各 4 pcs) | 0500420 |
INSERTS & PADS
中心、内刃使用 TPMT 刀片,外刃使用 LPMT 刀片。K22、K23 为断屑槽形状。
| 刀片 | Imm | Wmm | Smm | Rmm |
|---|---|---|---|---|
| TPMT16T312R-K22 | 9.52 | 16.5 | 3.97 | 1.2 |
| TPMT16T312R-K23 | 9.52 | 16.5 | 3.97 | 1.2 |
| TPMT220612R-K22 | 12.7 | 22.0 | 6.35 | 1.2 |
| TPMT220612R-K23 | 12.7 | 22.0 | 6.35 | 1.2 |
| 刀片 | Imm | Wmm | Smm | Rmm |
|---|---|---|---|---|
| LPMT 13T308-K22 | 10.0 | 14.3 | 3.96 | 0.8 |
| LPMT 13T308-K23 | 10.0 | 14.3 | 3.96 | 0.8 |
| LPMT 180608-K22 | 11.5 | 19.4 | 6.35 | 0.8 |
| LPMT 180608-K23 | 11.5 | 19.4 | 6.35 | 0.8 |
| 支撑块 | Imm | Wmm | Smm |
|---|---|---|---|
| LNXT35D065-SUP | 35 | 14 | 7.0 |
| LNXT35D075-SUP | 35 | 14 | 7.0 |
| LNXT35D085-SUP | 35 | 14 | 7.0 |
| LNXT50D100-SUP | 50 | 20 | 8.5 |
| LNXT50D110-SUP | 50 | 20 | 8.5 |
| LNXT50D120-SUP | 50 | 20 | 8.5 |
| LNXT50D130-SUP | 50 | 20 | 8.5 |
| 支撑块 | 无涂层 | TiAlN 涂层 | Imm | Wmm | Smm |
|---|---|---|---|---|---|
| 430.32-10D35.0 | ★ | ★ | 35 | 12 | 7.0 |
| 430.32-10D40.0 | ★ | ★ | 35 | 12 | 7.0 |
| 430.32-10D45.0 | ★ | ★ | 35 | 12 | 7.0 |
| 430.32-10D50.0 | ★ | ★ | 35 | 12 | 7.0 |
| 430.32-10D55.0 | ★ | ★ | 35 | 12 | 7.0 |
| 430.32-10D60.0 | ★ | ★ | 35 | 12 | 7.0 |
| 430.32-12D65.0 | ★ | ★ | 35 | 14 | 7.0 |
| 430.32-12D70.0 | ★ | ★ | 35 | 14 | 7.0 |
| 430.32-12D75.0 | ★ | ★ | 35 | 14 | 7.0 |
| 430.32-12D80.0 | ★ | ★ | 35 | 14 | 7.0 |
| 430.32-12D85.0 | ★ | ★ | 35 | 14 | 7.0 |
| 430.32-12D90.0 | ★ | ★ | 35 | 14 | 7.0 |
| 430.32-12D95.0 | ★ | ★ | 35 | 14 | 7.0 |
| 430.32-16D100.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D105.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D110.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D115.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D120.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D125.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D130.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D140.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D150.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D160.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D170.0 | ★ | ★ | 50 | 20 | 8.5 |
| 430.32-16D180.0 | ★ | ★ | 50 | 20 | 8.5 |
| 工件材料 | 第一推荐牌号 | 第二推荐牌号 |
|---|---|---|
| 钢(P) | HM3 | SM3 |
| 不锈钢(M) | SM3 | IM3 |
| 铸铁(K) | HM3 | SM3 |
| 有色金属(N) | SM3 | IM3 |
| 难加工材料 · 耐热合金(S) | IM3 | SM3 |
| 工件材料 | 第一推荐牌号 | 第二推荐牌号 |
|---|---|---|
| 钢(P) | PM3 | IM3 |
| 不锈钢(M) | IM3 | PM3 |
| 铸铁(K) | PM3 | IM3 |
| 有色金属(N) | IM3 | PM3 |
| 难加工材料 · 耐热合金(S) | IM3 | PM3 |
SYSTEM
切削液从钻管与孔壁之间压入,切屑在压力推动下经钻管内部排出。切屑不会划伤已加工表面,即使钻得再深,孔也能保持笔直光洁。
送入内外管之间的切削液,一部分向后喷射,由此产生的负压将切屑吸出。无需授油器等密封装置,普通车床和加工中心也能进行深孔加工。
BTA DRILLING LINE-UP
小于 Ø25 选用 GHD,大于 Ø65 选用 LHD、THD。另有通过刀夹调节直径的 500 系列。
请告知工件材料、加工直径、深度和所用设备,我们将为您推荐合适的刀具。